
Cisailles hydrauliques automatiques : types, spécifications et guide de sélection
Ce changement est particulièrement important là où le cisaillement se situe à l’avant d’une chaîne de production : dans la fabrication de machines, le travail métallurgique, les ateliers de tôlerie aéronautique et les départements de formage de l’industrie légère. La question pratique pour la plupart des acheteurs n’est pas de savoir si l’automatisation est utile ; il s'agit de la disposition de la machine, de l'ensemble des spécifications et du package de contrôle qui correspondent au matériau réellement coupé.
Comment fonctionne réellement une cisaille hydraulique automatique
Le principe de fonctionnement est simple. Les vérins hydrauliques entraînent la poutre supérieure vers le bas et la lame montée sur cette poutre traverse une lame inférieure fixe, produisant une séparation nette le long de la ligne de coupe. La force de coupe provient de la pression de l'huile plutôt que de l'élan du volant, c'est pourquoi une cisaille hydraulique reste contrôlable même près du bas de la course.
La partie automatique concerne le contrôle. Un contrôleur CNC positionne la butée arrière, déplace le faisceau et ajuste le dégagement de la lame et l'angle de coupe à partir d'un programme stocké. Sur une cisaille manuelle, chacune de ces tâches constitue une tâche de configuration distincte. Sur une machine automatique, l'opérateur sélectionne un programme et la machine se prépare. Le système hydraulique mérite autant d'attention que la lame, car le comportement technique du système hydraulique dans une cisaille CNC affecte directement la vitesse de cycle, la qualité de coupe et la fiabilité à long terme.
Guillotine ou poutre pivotante : choisissez d'abord la disposition
Les cisailles hydrauliques automatiques sont construites autour de deux configurations mécaniques principales et elles ne sont pas interchangeables. Chaque disposition correspond à un profil de production différent.
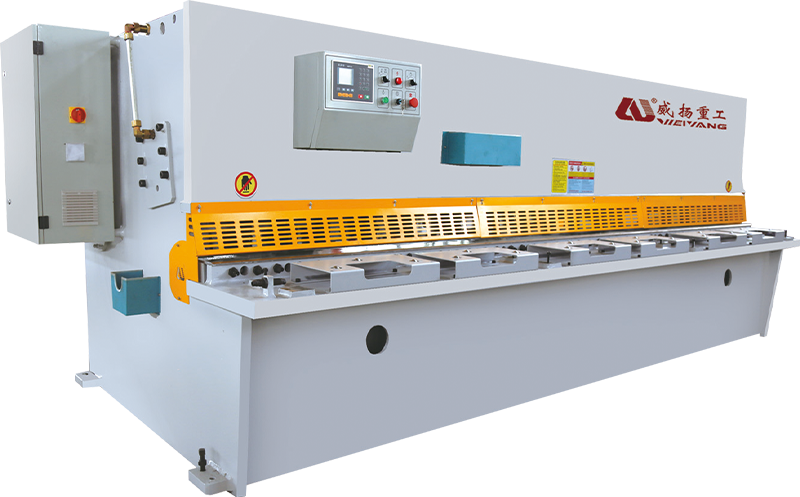
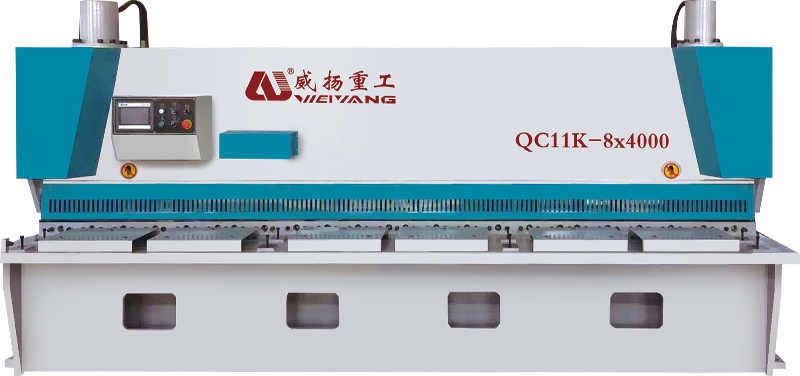
- Cisailles guillotine (portail) déplacez la lame supérieure vers le bas, parallèlement à la lame inférieure. Le cadre rigide résiste à la déflexion, le trajet de la lame reste perpendiculaire et la machine offre une meilleure précision des bords sur les tôles épaisses. Choisissez cette disposition lorsque votre matériau typique dépasse 10 mm ou lorsque des bords de coupe carrés et droits sont une exigence stricte.
- Cisailles à poutre pivotante faites pivoter la lame supérieure autour d'un pivot, ce qui réduit la force de coupe requise et simplifie le cadre. Ils sont plus légers et plus compacts, et fonctionnent très bien dans l'acier doux de 0,5 mm jusqu'à environ 8 à 10 mm – la plage de cisaillement la plus courante dans la fabrication générale.
Une règle empirique utile : si la plupart de votre travail est inférieur à 8 mm, une machine à poutre pivotante offre généralement le meilleur équilibre entre prix, vitesse et encombrement en atelier. Si vous coupez régulièrement 10 mm et plus, la conception du portail plus rigide justifie son coût d'investissement plus élevé.
Six spécifications qui déterminent les performances de la machine
Une brochure répertorie de nombreux numéros. Six d’entre eux vous indiquent si la cisaille correspond au travail que vous avez réellement réalisé.
| Spécification | Gamme typique | Impact sur la production |
|---|---|---|
| Épaisseur de coupe maximale | 4–25 mm (acier doux) | Détermine la taille du cadre, la puissance de la pompe et la plage d'écartement des pales |
| Longueur de coupe | 2 500 à 6 000 millimètres | Définit la plus grande feuille que vous pouvez traiter en un seul passage |
| Course et précision de la butée arrière | 500 à 800 millimètres ; ±0,05–0,1 mm | Contrôle la répétabilité des dimensions entre les lots |
| Angle de coupe | 0,5°–2,5° | Un râteau inférieur réduit la distorsion de la pièce ; un râteau plus élevé coupe une plaque plus épaisse |
| Réglage du jeu de la lame | CNC-automatique (environ 5 à 10 % de l'épaisseur de la plaque) | Améliore la qualité des bords et prolonge la durée de vie de la lame |
| Vitesse de coupe | 6 à 18 coups par minute | Définit le rythme des lignes de découpe par lots |
Les relations comptent plus que les chiffres. L’épaisseur de coupe détermine le coût du cadre et du système hydraulique. L’angle de coupe et le dégagement de la lame sont les deux réglages qui transforment une coupe moyenne en une coupe nette. La précision de la jauge arrière détermine si les pièces finies se séparent sur un long lot. Une machine qui obtient de bons résultats sur ces trois couples – solidité, géométrie, positionnement – est celle qui sera encore sur le parquet dans quinze ans.
Ce que les acheteurs expérimentés vérifient avant de signer
Une machine peut sembler convaincante dans une salle d'exposition et néanmoins décevoir après six semaines de fonctionnement en deux équipes. Les acheteurs expérimentés regardent au-delà de la peinture et vérifient quatre zones.
- Rigidité du cadre. Le cadre fléchit lorsque la lame applique une force sur toute la longueur de coupe. Un cadre soudé avec des plaques latérales épaisses et un soulagement approprié des contraintes maintient la déflexion suffisamment faible pour que la lame reste parallèle au lit. Un châssis léger se traduit par un mauvais parallélisme et une usure prématurée des lames.
- Composants hydrauliques et refroidissement. La pompe, les soupapes et les joints de cylindre définissent le muscle de la machine. Pour un fonctionnement continu, le refroidissement de l'huile hydraulique n'est pas facultatif ; l'huile chaude modifie le comportement de coupe et accélère l'usure des joints.
- Contrôleur CNC et programmation. La commande doit stocker les programmes matériels et les rendre faciles à appeler. Un test pratique : l'opérateur peut-il constituer un nouveau lot sans ouvrir un manuel ?
- Matériau de la lame et mécanisme d'écartement des lames. La qualité de l’acier des lames se reflète dans les intervalles de meulage. Un réglage CNC de l'écartement des lames maintient le jeu au pourcentage correct de l'épaisseur de la plaque, ce qui constitue l'influence la plus directe sur la formation des bavures et la qualité des bords.
Le positionnement, l’ajustement et la confirmation prenaient auparavant quelques minutes entre les coupes. Sur une cisaille hydraulique automatique, cela ne prend que quelques secondes – et c'est de là que vient le gain de productivité.
La sécurité et le support complètent la liste. Une protection conforme aux normes CE, des barrières immatérielles, un système d'arrêt d'urgence et une mise en service par des techniciens qualifiés ne sont pas des accessoires. Une cisaille génère suffisamment de force pour couper de l’acier épais en moins d’une seconde ; il mérite le même respect le jour de l’installation que sur le site de production.
Là où la tonte automatique rapporte le plus rapidement
Le retour sur investissement est plus rapide dans les ateliers qui coupent les mêmes familles de matériaux en lots répétés. Dans fabrication de machines , par exemple, une cisaille alimente les ébauches dans les postes de pliage, de soudage et de finition ; lorsqu'un blanc est erroné, chaque station en aval paie pour l'erreur. Le positionnement automatique supprime la source la plus courante de cette erreur : la configuration manuelle entre les lots.
La même logique s'applique dans les usines métallurgiques et les départements de tôlerie aéronautique, où la qualité des bords et la cohérence dimensionnelle sont des exigences explicites. Dans l'industrie légère (étagères, panneaux, boîtiers), l'avantage se traduit par le rendement par équipe.
Si le positionnement automatique permet de gagner 15 à 20 secondes par coupe, une ligne coupant 200 flans par jour récupère plus d'une heure de temps opérateur. Avec deux équipes, cela représente une capacité supplémentaire chaque jour.
Des économies matérielles apparaissent également. Un écart de lame réglé correctement pour l'épaisseur du matériau produit un bord sans bavure, ce qui signifie moins de passes de meulage, moins de pièces mises au rebut et une lame qui reste affûtée plus longtemps. Ces économies sont inférieures aux économies de main d’œuvre, mais elles s’accumulent à chaque coupe effectuée par la machine.
Garder une cisaille automatique précise sur le long terme
Une cisaille hydraulique automatique n’est pas une machine sans entretien ; c'est une machine dont l'entretien est plus facile à planifier. Trois habitudes protègent l’investissement.
- Vérifiez l’écartement des lames chaque fois que vous modifiez l’épaisseur du matériau. Le jeu correct est d'environ 5 à 10 pour cent de l'épaisseur de la plaque ; un écart trop grand produit un bord roulé et de grosses bavures.
- Maintenez l’huile hydraulique au niveau, à la température et à la propreté appropriés. L’huile contaminée est la cause la plus fréquente d’un mouvement lent du faisceau et d’une force de coupe incohérente.
- Calibrez la jauge arrière à intervalles réguliers. Même une petite dérive transforme une spécification de ±0,1 mm en un générateur de retouche.
La lame se déchire au lieu de couper, le bord roule et le niveau sonore augmente. Si elle n’est pas corrigée, la lame développe des micro-éclats et le mécanisme d’écartement s’use de manière inégale.
Et une règle ne change jamais : garder les mains éloignées de la zone de coupe. L’opérateur ne fait pas partie du cycle de la machine – c’est tout l’intérêt de l’automatisation.
Même une petite cisaille hydraulique produit des dizaines de tonnes de force de coupe. Les barrières immatérielles, les commandes bimanuelles et les protections mécaniques sont installées pour une seule raison : ce sont les seules choses qui sont plus rapides que le faisceau.
Prendre la décision qui convient à votre sol
Une cisaille hydraulique automatique gagne sa place lorsque le débit, la répétabilité et l’indépendance de l’opérateur comptent plus que le prix d’achat le plus bas possible. Commencez par la disposition : poutre pivotante pour les tôles moyennes, cisaille à porte pour les tôles plus lourdes. Vérifiez les six spécifications par rapport à la gamme de matériaux que vous traitez réellement. Vérifiez le cadre, le système hydraulique, le contrôleur et le mécanisme de la lame avec le même soin que vous accorderiez à une presse plieuse ou à une découpeuse laser. Et considérez la sécurité comme faisant partie de la conception de la machine et non comme un coût supplémentaire.
Si votre atelier découpe plus de quelques dizaines de flans par jour et répète les mêmes familles de pièces, l'automatisation n'est pas un luxe. Choisissez la machine qui conserve sa tolérance sur un lot complet : la différence de coût de la machine est souvent remboursée en durée de vie de la lame et en pièces mises au rebut au cours de la première année.
Produit associé
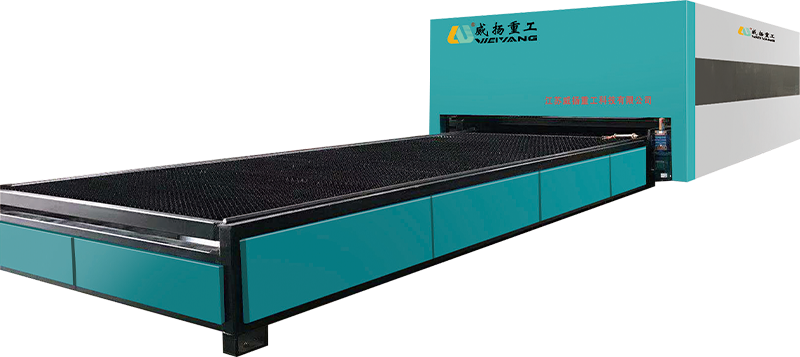
-
 +86-13813747229
-
 [email protected]
-
 N° 22, avenue Haifang, ville de Chengdong, ville de Hai'an, province du Jiangsu, Chine.
Droits d'auteur © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Tous droits réservés.
